Tin tức
Trang chủ / Tin tức / Tin tức trong ngành / cách hàn đồng thau: Ứng dụng, Tiêu chí lựa chọn và Hướng dẫn thực hành
Hàn đồng thau là một trong những kỹ năng có vẻ dễ dàng đối với người có kinh nghiệm nhưng lại tỏ ra khó khăn đối với người mới. Nhiệt, chất trợ dung và chất độn là ba thành phần duy nhất, tuy nhiên sự khác biệt giữa khớp chảy như thủy tinh và khớp nối bóng trên bề mặt thường nằm ở những chi tiết nhỏ mà không ai đề cập đến. Chúng tôi đã gia công đồng thau và ống đồng tại nhà máy của mình từ năm 1994, và đội ngũ xưởng của chúng tôi vẫn thu được những bài học nhỏ mỗi năm. Hướng dẫn này tập hợp những điểm quan trọng nhất khi bạn hàn đồng thau, cho dù bạn đang nối các phụ kiện trên băng ghế hay lắp ráp ống trên dây chuyền sản xuất.
Đồng thau là hợp kim của đồng và kẽm, và kẽm đó thay đổi trò chơi so với hàn đồng nguyên chất. Kẽm oxy hóa nhanh chóng, bám ngay trên bề mặt và tỏa ra mùi khó chịu khi khớp bị đẩy quá nóng. Đồng thau quá nóng sẽ tạo ra lớp da xỉn màu, đen, đôi khi bị rỗ, nơi kẽm bị đốt cháy trên bề mặt và lớp bị hư hỏng đó vừa làm kim loại yếu đi vừa chống lại sự làm ướt của chất hàn.
Sự lựa chọn hợp kim quan trọng hơn nhiều hướng dẫn viên thừa nhận. Đồng thau màu đỏ như C23000, có hàm lượng kẽm thấp hơn, được hàn gần giống như đồng. Đồng thau hộp mực trong phạm vi C26000 đến C27000, hợp kim đằng sau hầu hết các ống đồng thau được rút ra, hàn rất đáng tin cậy sau khi bề mặt được làm sạch mới. Các lớp gia công tự do có chứa chì là nguyên nhân gây rắc rối vì oxit chì cản trở quá trình làm ướt. Nếu bạn đang tìm nguồn cung ứng ống cho cụm hàn, hãy biết chính xác loại trên băng ghế của bạn; của chúng tôi Ống đồng thau C27000 tồn tại phần lớn là do khách hàng liên tục yêu cầu loại có khả năng hoạt động có thể dự đoán được dưới ngọn đuốc.
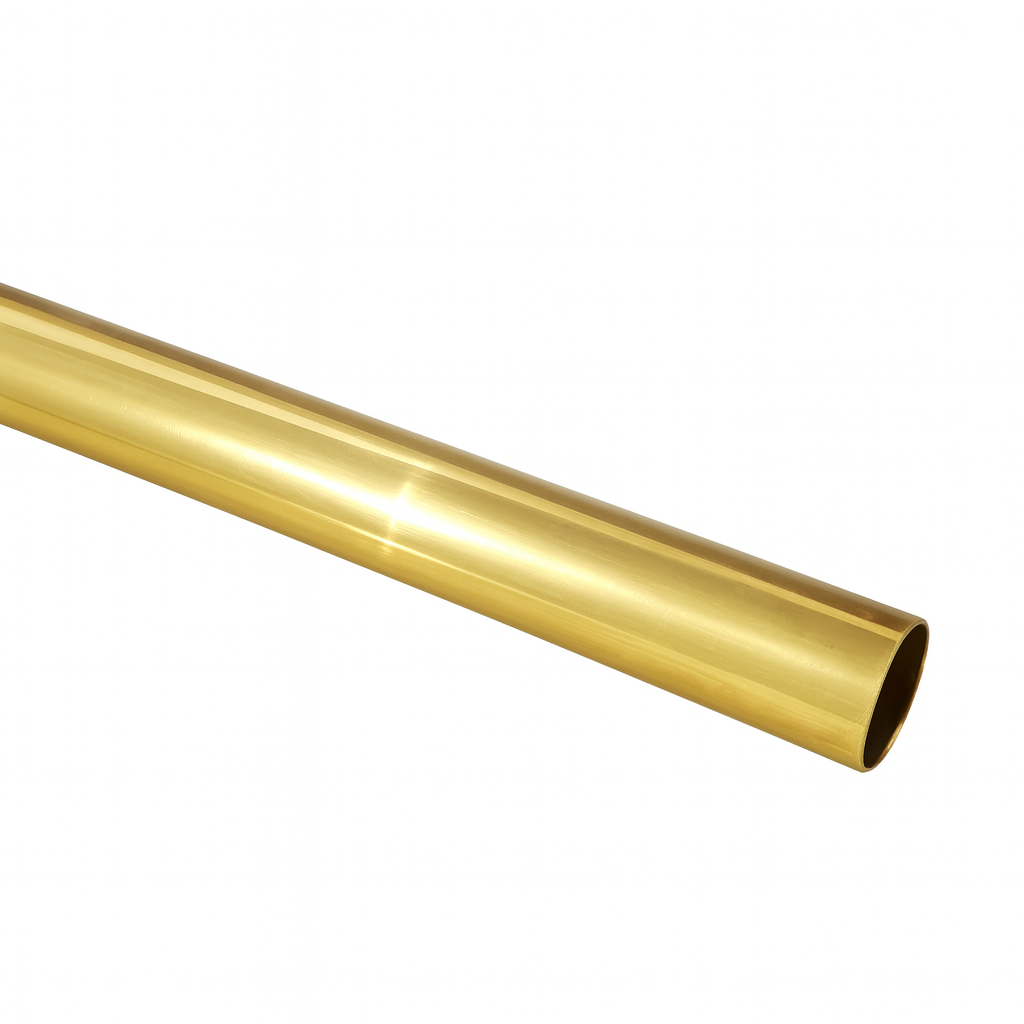 Ống đồng thau H65 (C27000) Ống đồng thau H65 (C27000) is a brass alloy with approximately 65% copper and 35% zinc content. Its properties fall between those of H68 and H62 brass tubes, offering a... Xem sản phẩm →
Tập hợp mọi thứ trước khi cắm bàn ủi hoặc thắp đèn pin. Sự gián đoạn ở giữa khớp là nguyên nhân khiến khớp bị lạnh. Những điều cần thiết:
Thực hiện các bước theo thứ tự và chống lại sự thôi thúc bỏ qua phía trước. Chuỗi phần thưởng hàn vượt xa tốc độ.
Mọi mối nối thất bại mà chúng tôi từng cắt mở đều quay trở lại bước này. Đánh bóng cả hai bề mặt tiếp xúc bằng vải nhám cho đến khi bạn nhìn thấy đồng thau sáng bóng, sau đó lau sạch bụi bằng cồn. Dầu từ ngón tay của bạn được coi là chất bẩn, vì vậy hãy xử lý các bộ phận đã được làm sạch ở các cạnh. Chất trợ dung bảo vệ kim loại vốn đã sạch; nó không làm sạch được kim loại.
Hoạt động mao dẫn, lực kéo vật hàn vào khe hở, chỉ hoạt động khi có khe hở hẹp. Cố gắng tạo khoảng cách khoảng 0,05 đến 0,15 mm giữa ống và khớp nối. Mối nối lỏng lẻo nuốt chất hàn và vẫn bị rò rỉ, trong khi mối nối quá chặt cần phải buộc không còn chỗ cho chất độn. Hỗ trợ các bộ phận để chúng không thể dịch chuyển trong khi bạn làm việc.
Quét một lớp màng mỏng, đều lên bề mặt nam và vào trong cốc của khớp nối. Mỏng là từ có tác dụng: một lớp nặng sôi lên, bắn tung tóe và bẫy các lỗ rỗng. Giữ chất trợ dung không bị vướng vào sợi chỉ và tránh xa bất kỳ vị trí nào mà chất cặn khó có thể xả ra sau này.
Chạm chất độn vào đường may và di chuyển nguồn nhiệt của bạn lên cả hai phần, để chính kim loại, chứ không phải ngọn lửa hoặc đầu sắt, làm tan chảy chất hàn. Khi đốt đuốc, hãy giữ cho ngọn lửa di chuyển theo vòng tròn rộng và dành nhiều thời gian hơn cho phần nặng hơn vì nhiệt sẽ truyền vào khối lớn hơn trước. Khi đồng thau đủ nóng, chất hàn chạm vào đường may sẽ tan chảy ngay lập tức và biến mất vào khe hở. Nếu dây nằm và sủi bọt thì khớp vẫn lạnh.
Nạp dây vừa đủ để rung khớp; miếng phi lê nhỏ, đều ở miệng là dấu hiệu của một miếng phi lê đầy đặn. Sau đó loại bỏ nhiệt và không chuyển động gì trong khi hợp kim đông đặc lại. Khớp chuyển từ sáng bóng sang mờ khi nó đóng băng, và nửa giây đó chính xác là lúc bàn tay vội vàng tạo ra khớp bị nứt.
Sau khi chạm vào khớp đã nguội, hãy rửa nó bằng nước ấm và chà bằng bàn chải. Còn lại tại chỗ, dư lượng nhựa thông có tính ăn mòn nhẹ và chất trợ dung hòa tan trong nước sẽ làm trôi các vết màu xanh lá cây trong vòng vài ngày trong điều kiện ẩm ướt.
Ngay cả những bàn tay cẩn thận cũng gặp phải một số thất bại tương tự. Đây là cách chúng tôi chẩn đoán chúng trên sàn cửa hàng:
| triệu chứng | Nguyên nhân có khả năng nhất | Cách khắc phục thực tế |
|---|---|---|
| Hàn bóng lên và sẽ không bị ướt | Bề mặt bị oxy hóa hoặc dòng chảy cạn kiệt | Làm sạch lại cho kim loại sáng và bôi chất trợ dung mới |
| Chất hàn sẽ không hút vào khe hở | Gia nhiệt không đều hoặc khe hở quá rộng | Làm nóng đều cả hai phần và lắp lại với khoảng cách chặt hơn |
| Đồng thau trở nên xỉn màu và đen | Quá nóng và đốt kẽm từ bề mặt | Giảm nhiệt, giữ ngọn lửa di chuyển, rút ngắn thời gian tiếp xúc |
| Khớp khóc dưới áp lực | Một khoảng trống do từ thông để lại bị mắc kẹt bên trong | Tháo rời, làm sạch kỹ lưỡng và hàn lại bằng màng thông lượng mỏng hơn |
Hàn và hàn đồng là họ hàng gần, và đường phân chia là nhiệt độ. Dưới 450°C (840°F) bạn đang hàn; phía trên nó bạn đang hàn. Các mối hàn nhanh chóng, nhẹ nhàng trên kim loại cơ bản và lý tưởng cho công việc điện, đồng thau trang trí và hệ thống ống nước áp suất thấp. Hàn, thường là với chất độn mang bạc, tạo ra các mối nối mạnh hơn nhiều lần giúp giảm rung, áp suất và nhiệt, đó là lý do tại sao các nhà chế tạo điện lạnh và HVAC hàn gần như mọi thứ. Hãy điều chỉnh quy trình phù hợp với áp suất và nhiệt độ sử dụng của bộ phận đã hoàn thiện, không phù hợp với bất kỳ phương pháp nào có cảm giác nhanh hơn vào buổi sáng hôm đó.
Không có thông lượng hoặc bàn tay ổn định có thể giải cứu vật liệu không nhất quán. Độ dày thành dao động có nghĩa là một mặt của mối nối đạt nhiệt độ rất lâu trước mặt kia và các hợp kim được trộn trong một mẻ có nghĩa là không có hai mối nối nào hoạt động giống nhau. Đó là lý do tại sao chúng tôi nấu chảy, ép đùn, kéo và ủ đầu ống để kết thúc dưới một mái nhà: kiểm soát toàn bộ dây chuyền là cách duy nhất chúng tôi có thể hứa rằng ống đồng H62, H65 và H68 đến bến tàu của bạn có cùng tính chất hóa học, tính ổn định và độ hoàn thiện như mẫu bạn đã phê duyệt. Đối với ống rút đa năng, phạm vi ống đồng tiêu chuẩn của chúng tôi bao gồm các kích thước phổ biến; nếu các khớp của bạn bị hình thành, loe ra hoặc bị cong sau khi hàn thì loại H68 mềm hơn sẽ dễ tha thứ hơn.
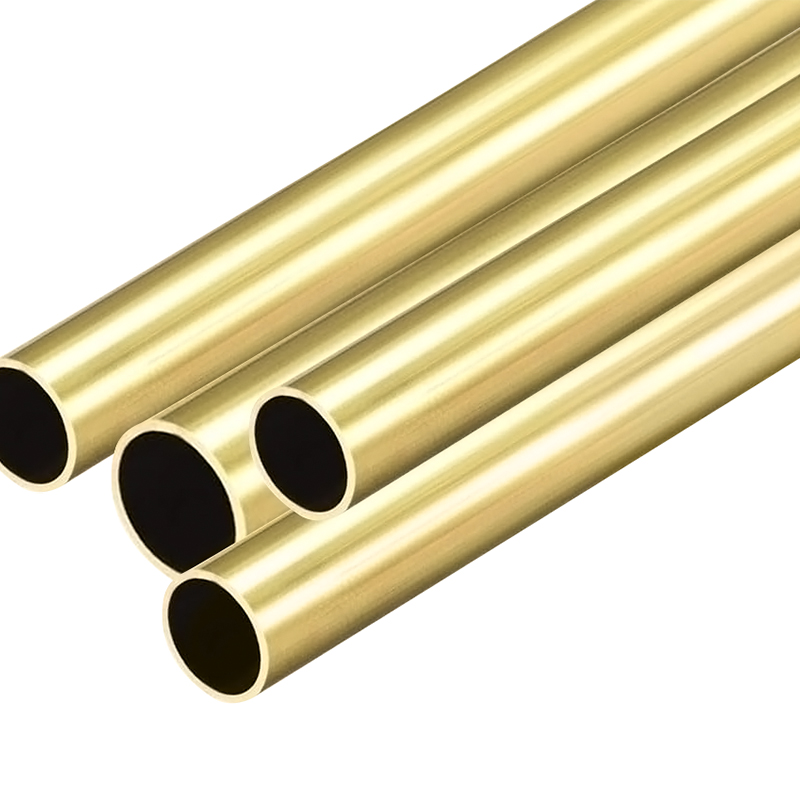 Ống đồng thau Đồng thau là hợp kim của đồng và kẽm. Nó có tính chất cơ học và xử lý tốt nên được sử dụng rộng rãi trong sản xuất ống. Bởi vì nó có khả năng ăn mòn tốt... Xem sản phẩm →
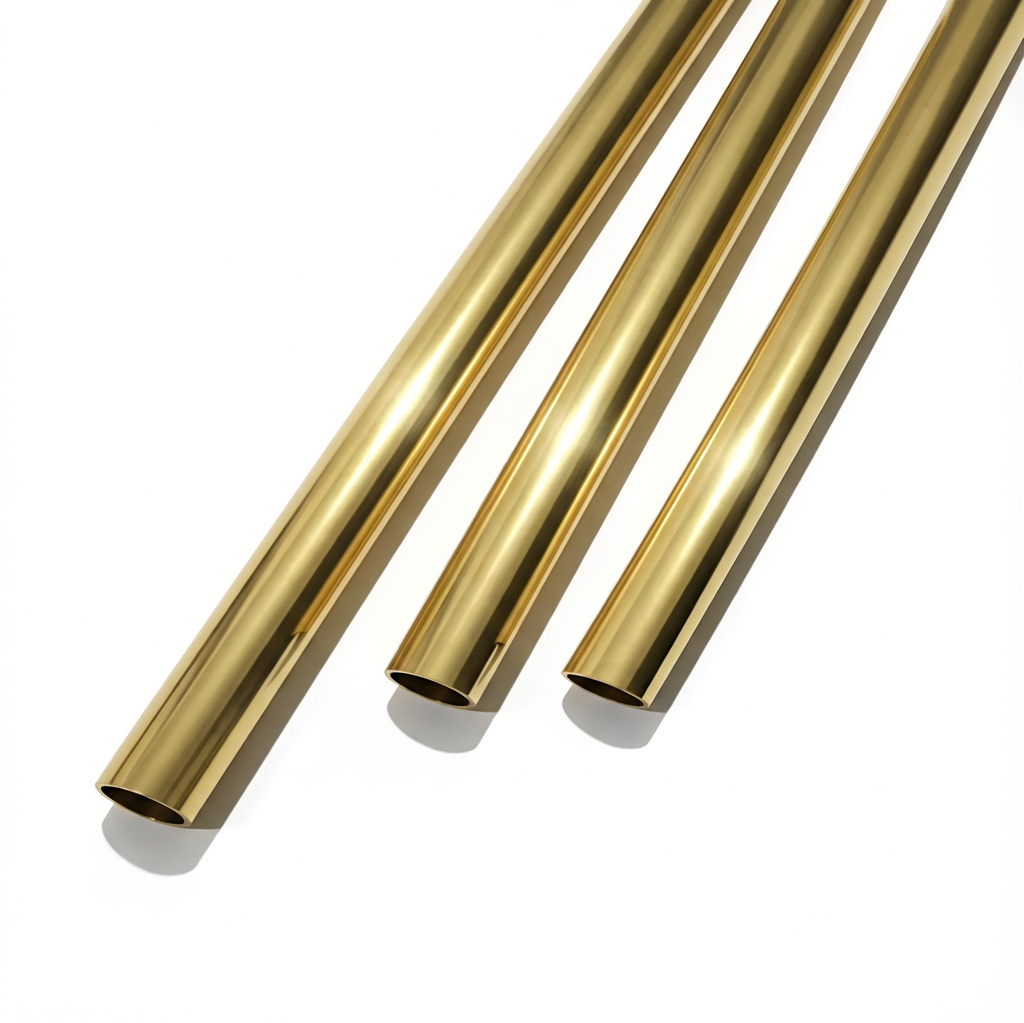 Ống đồng thau H68 (T26300) Ống đồng thau H68 (T26300) is a brass alloy with approximately 68% copper and 32% zinc. It stands out among many brass alloys due to its excellent overall performance and... Xem sản phẩm →
Lấy một ít mảnh vụn, chạy từng bước một vài lần, và việc hàn đồng thau sẽ không còn cảm giác giống như phản ứng hóa học nữa mà bắt đầu có cảm giác như nhịp điệu. Làm sạch sáng, vừa khít, chảy mỏng, làm nóng kim loại và để hiện tượng mao dẫn thực hiện lực kéo. Nếu dự án của bạn cũng liên quan đến việc tạo hình ống trước khi nối, hướng dẫn uốn ống đồng thau mà không bị xoắn của chúng tôi sẽ kết hợp một cách tự nhiên với ống này. Và khi bạn cần ống đồng hoặc đồng thau có cấp độ phù hợp, thân thiện với mối nối, chúng tôi luôn sẵn lòng trao đổi về kích thước, tiêu chuẩn và số lượng.

Một ống đồng có thành dày là gì? Ống đồng có thành dày, còn được gọi là ống đồng có tường dày liền mạch, là một ống kim loại hiệu suất...
Xem chi tiết
Tổng quan và tầm quan trọng của ống mao dẫn đồng Trong các thiết bị công nghiệp hiện đại và các hệ thống kiểm soát chính xác, thu nhỏ ...
Xem chi tiết
Một ống đồng là gì? Phân tích thành phần vật liệu và các đặc điểm cơ bản Định nghĩa của ống đồng Ống đồng là một vật thể hình ống l...
Xem chi tiết
Hiểu các ống vuông đồng: Thành phần, lớp và các ứng dụng điển hình Ống vuông đồng là những đùn chuyên ngành kết hợp độ dẫn vượt ...
Xem chi tiết
 Tangpu Industrial Zone, Shangyu District, Shaoxing City, Zhejiang Province, China
 +86-13567501345
© Zhejiang Jingliang Copper-Tube Products Co., Ltd Tất cả quyền được bảo lưu.

